


لحام التيتانيوم في المبادل الحراري
الأجزاء الرئيسية لحام التيتانيوم:
1. سلك لحام تيتانيوم 1.6/2.4/3.2 مللي متر
2. التنظيف لتجنب وجود الشوائب
3. حماية الغاز الخامل
4.-الفحص غير المدمر
مقدمة المنتج
يلعب اللحام دورًا حاسمًا في تصنيع المبادلات الحرارية المصنوعة من التيتانيوم. تُستخدم تقنيات لحام التيتانيوم لربط المكونات المختلفة للمبادل الحراري معًا، مثل أنابيب التيتانيوم والألواح والتجهيزات. تقنيات اللحام الأكثر شيوعًا المستخدمة في المبادلات الحرارية المصنوعة من التيتانيوم هي لحام TIG (غاز التنغستن الخامل)، واللحام بقوس البلازما، ولحام شعاع الإلكترون.
لحام TIG هو أسلوب اللحام الأكثر استخدامًا لمبادلات الحرارة المصنوعة من التيتانيوم. تستخدم تقنية اللحام هذه-قطبًا كهربائيًا من التنجستن غير مستهلك لإنتاج القوس، والذي يؤدي إلى إذابة المعدن الأساسي وسلك الحشو، مما يؤدي إلى الدمج بينهما. عادةً ما يكون سلك الحشو المستخدم في لحام TIG من نفس درجة التيتانيوم مثل المعدن الأساسي لضمان وصلة قوية ومقاومة للتآكل-. يوفر لحام TIG تحكمًا ممتازًا في عملية اللحام وينتج لحامات عالية الجودة- بأقل قدر من التشوه.
تحليل
1. تأثير تلوث الغاز والشوائب على أداء اللحام
1.1. يعد تأثير الهيدروجين من أخطر العوامل التي تؤثر على الخواص الميكانيكية للتيتانيوم بين شوائب الغاز. إن التغير في محتوى الهيدروجين في اللحام له التأثير الأكبر على أداء تأثير اللحام. السبب الرئيسي هو أن الزيادة في كمية القنبلة الهيدروجينية في اللحام تزيد من كمية الرقاقة أو الإبرة -مثل TiH2 المترسبة في اللحام. يتمتع TiH2 بقوة منخفضة جدًا، مما يقلل بشكل كبير من أداء تأثير اللحام. انتبه إلى استخدام قطب كهربائي أو سلك منخفض الهيدروجين عند اللحام.
1.2. تأثير الأكسجين. يتمتع الأكسجين بقابلية عالية للذوبان في كلا مرحلتي التيتانيوم، ويمكن أن يشكل أطوار محلول صلب خلالي، مما يسبب تشويهًا خطيرًا لمرحلة الشبكة، مما يؤدي إلى زيادة صلابة وقوة التيتانيوم وسبائك التيتانيوم، ولكن انخفاض كبير في اللدونة. من أجل ضمان أداء وصلات اللحام، بالإضافة إلى منع أكسدة خط اللحام وحرارة اللحام -المنطقة المتضررة أثناء عملية اللحام، يجب أيضًا أن يكون محتوى الأكسجين في المعدن الأساسي وسلك اللحام محدودًا.
1.3. تأثير النيتروجين. عند درجة حرارة عالية تزيد عن 700 درجة، يتفاعل النيتروجين والتيتانيوم بعنف لتكوين نيتريد التيتانيوم الصلب والهش (TiN)، وتكون درجة تشوه الشبكة الناتجة عن تكوين المحلول الصلب الخلالي بين النيتروجين والتيتانيوم أكثر خطورة من تلك الناتجة عن امتصاص الأكسجين. لذلك، يعتبر النيتروجين أكثر أهمية من الأكسجين في تحسين قوة الشد والصلابة لحامات التيتانيوم وسبائك التيتانيوم، وتقليل الخواص البلاستيكية للحامات.
1.4. تأثير الكربون. الكربون هو أيضًا شوائب شائعة في التيتانيوم وسبائك التيتانيوم. تظهر التجارب أنه عندما يكون محتوى الكربون 0.13%، يكون الكربون عميقًا في التيتانيوم، وتتحسن قوة اللحام، وتقل اللدونة، ولكنها ليست قوية مثل الأكسجين والنيتروجين. ومع ذلك، عندما يتم زيادة محتوى الكربون في اللحام، يظهر اللحام صافيًا -مثل TiC، والذي تزداد كميته مع زيادة محتوى الكربون، بحيث تنخفض لدونة اللحام بشكل حاد، وتكون الشقوق عرضة للظهور تحت تأثير إجهاد اللحام. لذلك، يجب ألا يتجاوز محتوى الكربون في المعدن الأساسي من التيتانيوم وسبائك التيتانيوم 0.1٪، ويجب ألا يتجاوز محتوى الكربون في اللحام محتوى الكربون في المعدن الأساسي.
2. مشكلة صدع المفاصل الملحومة
عند لحام التيتانيوم وسبائك التيتانيوم، قد تظهر شقوق باردة في المنطقة{0}}المتأثرة بالحرارة، والتي تتميز بحدوث شقوق لعدة ساعات أو أكثر بعد اللحام، وهو ما يسمى أيضًا بالتشقق المتأخر. وقد أظهرت الدراسات أن هذا النوع من التشققات يرتبط بانتشار الهيدروجين أثناء عملية اللحام. أثناء عملية اللحام، ينتشر الهيدروجين من حوض السباحة المنصهر ذي درجة الحرارة المرتفعة إلى المنطقة المتضررة ذات درجة الحرارة المنخفضة-. تؤدي الزيادة في محتوى الهيدروجين إلى زيادة كمية TiH2 المترسبة في هذه المنطقة، مما يزيد من هشاشة المنطقة المتأثرة بالحرارة-. بالإضافة إلى ذلك، فإن تمدد الحجم أثناء ترسيب الهيدريدات يسبب إجهادًا هيكليًا أكبر. ، ويقترن ذلك بانتشار وتراكم ذرات الهيدروجين في الأجزاء ذات الضغط العالي-في المنطقة، مما يؤدي إلى تكوين الشقوق. إن طريقة منع هذا النوع من التشقق المتأخر هي بشكل أساسي تقليل مصدر الهيدروجين في الوصلة الملحومة، وإجراء معالجة التلدين الفراغي إذا لزم الأمر.
3. اختيار طريقة اللحام
تم تصميم أنبوب وصفائح الأنبوب من التيتانيوم GR2 مع تمدد القوة واللحام المحكم. عند لحام التيتانيوم وسبائك التيتانيوم، عندما تكون درجة الحرارة بين 500 درجة و700 درجة، فمن السهل امتصاص الأكسجين والهيدروجين والنيتروجين في الهواء، مما يؤثر بشكل خطير على جودة اللحام. يتم حماية قوس اللحام بقوس الأرجون وتبريده بواسطة تدفق غاز الأرجون، وتتركز حرارة القوس نسبيًا، والكثافة الحالية عالية، والمنطقة المتأثرة بالحرارة صغيرة، وجودة اللحام عالية. نظرًا للخصائص الفيزيائية والكيميائية الخاصة للتيتانيوم، جنبًا إلى جنب مع معدات شركتنا والظروف البيئية، فإننا نستخدم هذه المرة لحام قوس الأرجون التنغستن الأوتوماتيكي لحام أنبوب التبادل الحراري من التيتانيوم وصفيحة الأنبوب.
4. فحص لوحة العينة
التفتيش البصري. يجب فحص سطح المنطقة المتأثرة باللحام والحرارة-بنسبة 100% باستخدام عدسة مكبرة 10 مرات. يجب ألا تحتوي نتائج الفحص البصري والاختبار غير المدمر- على عيوب مثل الشقوق، أو غير المصهور، أو المسام، أو القطع السفلية، أو الحفر القوسية، أو الشوائب، أو البقع. لا ينبغي أن يكون هناك عيوب خارج اللحام. هناك نقاط الانحناء. يجب ألا يكون هناك أي لون مؤكسد على السطح (يُسمح فقط باللون الأبيض الفضي والأصفر الفاتح). بعد الفحص، لم يتم العثور على أي تشققات أو مسام أو نقص في الانصهار أو عيوب أخرى على سطح اللحام، وكان لون السطح أبيض فضيًا -، وكان فحص المظهر مؤهلاً.
5. غرفة مغلقة للحام
بسبب الطبيعة الخاصة للتيتانيوم، لا ينبغي الاستهانة بتأثير سرعة الرياح ودرجة الحرارة والرطوبة والغبار والعوامل البيئية الأخرى على جودة اللحام. من أجل ضمان بيئة اللحام، قمنا ببناء غرفة لحام مغلقة بمساحة 30m2 (5mx6m) وهي معزولة نسبياً عن العالم الخارجي. إبقاء درجة الحرارة حوالي 25 درجة والرطوبة النسبية أقل من 60%. يتم إجراء عملية تأهيل اللحام لقطعة الاختبار ولحام المنتج في هذه الغرفة المغلقة المقاومة للرياح والغبار-. (1) يجب تركيب مكيفات الهواء وأجهزة إزالة الرطوبة والمكانس الكهربائية ومراوح العادم في الغرفة المغلقة. يجب أن يكون الضوء الداخلي كافيا، ويجب أن تكون الأرض مسطحة ونظيفة ونظيفة؛ (2) ينبغي النظر في تدابير الوقاية من الحرائق والممرات الآمنة في الغرفة المغلقة؛ (3) يرتدي عمال اللحام أثناء اللحام ملابس عمل نظيفة ويرتدون قفازات من البوليستر الخالص لإزالة الشحوم.
6. المتطلبات الأساسية للأشخاص والآلات والمواد في اللحام
6.1. متطلبات الموظفين. (1) يجب أن يكون لدى فنيي اللحام ومفتشي جودة اللحام وموظفي فحص واختبار اللحام المؤهلات المقابلة؛ (2) يجب على جميع عمال اللحام الذين يشاركون في اللحام الخضوع للنظرية والتشغيل العملي للحام المتنقل لأي درجة من سبائك التيتانيوم والتيتانيوم فقط بعد التدريب على المهارات والفحوصات المؤهلة يمكن إجراء لحام أنابيب التبادل الحراري وألواح الأنابيب من التيتانيوم. وتحتاج إلى إتقان المعرفة الأساسية التالية: أ. المعرفة الأساسية للمواد المعدنية التيتانيوم؛ ب. المعرفة الأساسية بمواد اللحام (الأرجون) واستخدامها. ج. المعرفة الأساسية بعملية اللحام والمعرفة المهنية بلحام التيتانيوم؛ د. الأسباب الشائعة والمخاطر وتدابير الوقاية والعلاج من عيوب اللحام؛ ه. المعرفة الأساسية بأنواع واستخدام وصيانة معدات لحام صفائح الأنابيب وأدوات القياس.
6.2. متطلبات آلة اللحام بقوس الأرجون والتنغستن الأوتوماتيكية لصفائح الأنبوب. (1) خاصية القوس مستقرة؛ (2) التعديل الحالي مرن ومريح، ولديه إمكانية تكرار عملية جيدة؛ (3) المحرك الميكانيكي مرن في التشغيل وسهل التركيب؛ (4) يحتوي على إمداد هواء متقدم، وإيقاف هواء متأخر، ونبض، وإشعال قوس عدم الاتصال ووظيفة التوهين الحالية.
7. التحضير قبل لحام ورقة الأنبوب
(1) يجب على عمال لحام الألواح الأنبوبية- الالتزام الصارم بلوائح عملية اللحام؛ (2) الفجوة بين حجم قضيب تحديد موضع مركز اللحام والقطر الداخلي لفتحة الأنبوب الموسعة هي 0.1 ~ 0.15 مم، ولا تهتز عملية اللحام؛ (3) شكل معالجة قطب التنغستن، شكل وصلة اللحام، إعداد قطب التنغستن. (4) عند تثبيت قطب التنغستن، يجب أن يكون قطب التنغستن في وسط فوهة مسدس اللحام ويجب ألا يكون منحرفًا؛ (5) عند اللحام، انتبه دائمًا إلى شكل طرف قضيب التنغستن. إذا أصبح طرف قطب التنغستن مستديرًا، فسيتغير اتجاه القوس. التماس اللحام ليس سلسًا وله نتوءات، ويجب استبدال قطب التنغستن في هذا الوقت؛ (6) يمنع منعا باتا توسيع أو قطع الأنبوب عند اللحام من جانب والجانب الآخر لضمان جودة اللحام. عند اللحام على كلا الجانبين، لا يجوز لحام أنبوب التيتانيوم في نفس الوقت. (7) يجب استخدام اللحام بالقفز عند اللحام، ويجب أن يكون اللحام صفًا تلو الآخر من الأسفل إلى الأعلى. (8) يجب أن يكون سطح اللحام موحدًا وجميلًا ومقاسًا على شكل سمكة. يجب ألا يزيد تعزيز اللحام عن 0.5 مم، ويجب أن يكون عرض اللحام 2-2.5 مم؛ (9) لا يجوز أن يكون سطح اللحام به عيوب مثل الشقوق والمسام وعدم الانصهار والإزاحة؛ (10) يجب أن يكون سطح اللحام من الفضة. غير مسموح باللون الأبيض أو الأصفر الفاتح، والأرجواني، والأزرق، والرمادي، وما إلى ذلك.
8.-الاختبار غير المدمر لسطح لحام صفائح الأنبوب
بعد اجتياز سطح اللحام للفحص البصري، يجب إجراء فحص التلوين.
9. الاختبار الهيدروستاتيكي
بعد أن يستوفي الاختبار غير المدمر-متطلبات الجودة، يتم تنفيذ التجميع. بعد الانتهاء من التجميع، يتم إجراء الاختبار الهيدروليكي. لم يتم العثور على تسرب في لحام أنبوب التبادل الحراري وصفيحة الأنبوب في الاختبار الهيدروليكي.
لحام التيتانيوم في المبادل الحراري
تُستخدم منتجات اللحام المصنوعة من التيتانيوم على نطاق واسع في المبادلات الحرارية نظرًا لمقاومتها الممتازة للتآكل، ونسبة القوة العالية -إلى-الوزن، والقدرة على تحمل درجات الحرارة العالية. فيما يلي بعض الأمثلة:
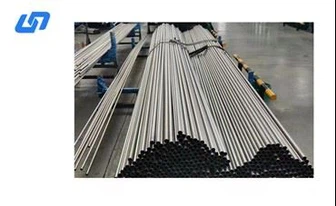
أنابيب التيتانيوم: تستخدم أنابيب التيتانيوم بشكل شائع في المبادلات الحرارية بسبب مقاومتها الممتازة للتآكل، حتى في البيئات شديدة العدوانية. كما أن نسبة القوة العالية-إلى-الوزن للتيتانيوم تجعله مادة مثالية للاستخدام في أنابيب المبادلات الحرارية.
صفائح التيتانيوم: تُستخدم صفائح التيتانيوم في المبادلات الحرارية اللوحية، وهي مبادلات حرارية عالية الكفاءة تستخدم سلسلة من الصفائح الرقيقة المموجة لنقل الحرارة بين سائلين. تزيد التموجات الموجودة في الصفائح من مساحة السطح، مما يعزز عملية نقل الحرارة.
لحامات التيتانيوم: تستخدم لحامات التيتانيوم لربط المكونات المختلفة للمبادل الحراري، بما في ذلك الأنابيب والألواح والتجهيزات. تضمن تقنيات اللحام المتخصصة المستخدمة في لحام التيتانيوم سلامة اللحام ومقاومة التآكل للمفصل.
تجهيزات التيتانيوم: تستخدم تجهيزات التيتانيوم لتوصيل المكونات المختلفة للمبادل الحراري، بما في ذلك الأنابيب والألواح. تضمن مقاومة التيتانيوم للتآكل متانة وطول عمر التركيبات، حتى في البيئات شديدة التآكل.
الوسم :
قد يعجبك ايضا



إرسال التحقيق
